9 مدل کرکره برقی تیغه پانچ
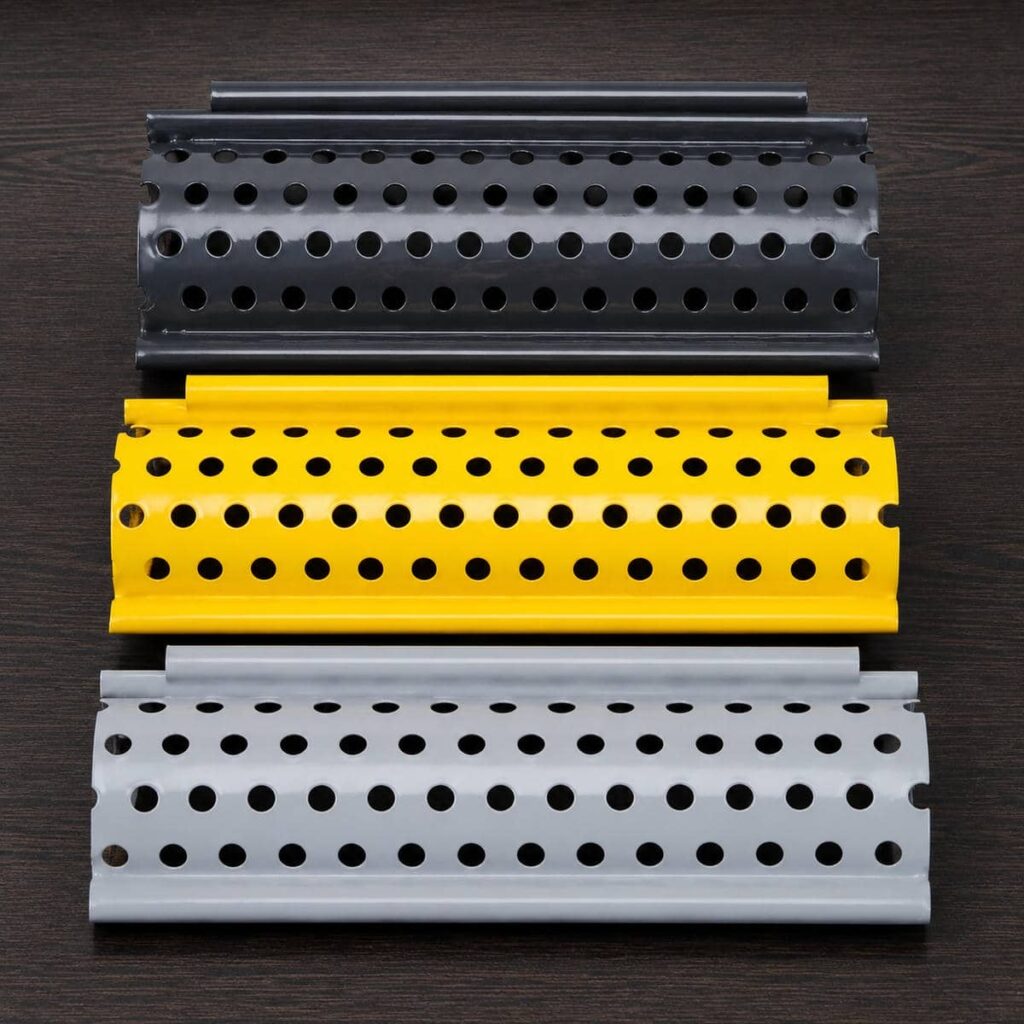
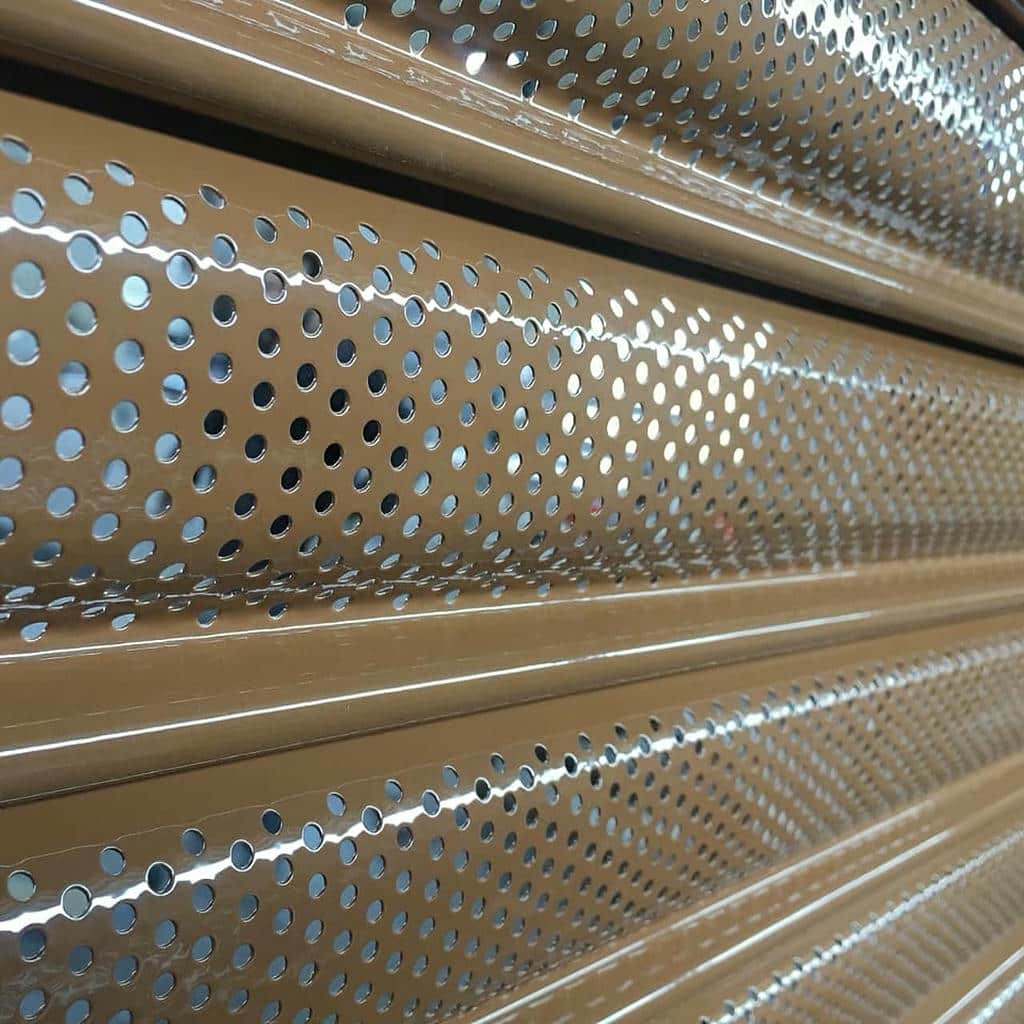


اندازه گیری عرض دهانه, تعیین محل موتور و انتخاب درصد سطح پانچ, نخستین مرحله ای است که مسیر ساخت کرکره را مشخص می کند و مانع اصلاحات پرهزینه پس از تولید می شود. کرکره برقی تیغه پانچ با ترکیب بخش های بسته و سوراخ دار, امکان عبور کنترل شده نور و هوا را فراهم می کند و برای فروشگاه, پارکینگ, انبار, ورودی تجاری و فضای دارای نیاز تهویه قابل سفارش است. تفاوت مدل ها فقط به شکل سوراخ ها محدود نیست؛ جنس آلومینیوم یا فولاد, ضخامت تیغه, تراکم پانچ, کپس جانبی, ریل, شفت, موتور و پوشش رنگ نیز بر عملکرد اثر دارند. کرکره برقی تیغه پانچ با پانچ ریز نسبت به طرح درشت دید کمتری ایجاد می کند, در حالی که مدل ترکیبی می تواند بخش پایینی بسته و قسمت میانی مشبک داشته باشد. انتخاب موتور بدون محاسبه وزن پرده یا ثبت تعداد تردد, خطر توقف میان مسیر و فشار به گیربکس را افزایش می دهد. پیش از ثبت سفارش باید محل نصب, جهت رول, زیرسازی, فتوسل, تیغه انتهایی و روش دسترسی تعمیر برسی شوند. قیمت نهایی به ابعاد, متریال, درصد پانچ, رنگ, موتور, تجهیزات ایمنی, بسته بندی و اجرا وابسته است. ایمن سازی با تنظیم چک لیست فنی و هماهنگی ساخت تا تحویل, احتمال انتخاب مدل ناسازگار و دوباره کاری هنگام نصب را کاهش می دهد.
| موضوع | توضیح | نکته انتخاب |
|---|---|---|
| جنس تیغه | تیغه آلومینیومی اکسترود یا فولادی پانچ شده از نظر وزن, مقاومت, پوشش و شرایط نگهداری تفاوت دارد. | متریال را بر اساس عرض دهانه, رطوبت و تعداد تردد انتخاب کنید. |
| تراکم پانچ | پانچ ریز, متوسط یا درشت میزان عبور نور, هوا و دید فضای داخلی را تغییر می دهد. | درصد سطح باز را با نیاز امنیتی و تهویه هماهنگ سازید. |
| طرح تیغه | مدل تمام پانچ, نیمه پانچ و ترکیبی بسته و مشبک, ظاهر و عملکرد متفاوتی ایجاد می کنند. | محل بخش پانچ دار را پیش از ساخت روی نقشه مشخص کنید. |
| نوع موتور | موتور توبلار برای پرده سبک و موتور ساید برای وزن یا تردد بالاتر استفاده می شود. | توان موتور را با وزن نهایی تیغه و چرخه کاری تطبیق دهید. |
| ریل جانبی | ریل عمیق دارای نوار مویی, کپس ها را مهار می کند و صدای حرکت تیغه را کاهش می دهد. | عرض ریل باید با ضخامت تیغه و فشار جانبی متناسب باشد. |
| رنگ و پوشش | پوشش پودری الکترواستاتیک از سطح آلومینیوم یا فولاد در برابر رطوبت و سایش محافظت می کند. | رنگ را با نما و شرایط تابش یا شست وشو هماهنگ کنید. |
| تجهیزات ایمنی | فتوسل, فلاشر, خلاص کن دستی و توقف در برابر مانع, ایمنی مسیر حرکت را افزایش می دهند. | برای پارکینگ و ورودی پرتردد, سنسورهای حرکتی حذف نشوند. |
| نصب و زیرسازی | پروفیل کشی, تراز ریل و صفحه پلیت مناسب, وزن پرده و موتور را به سازه منتقل می کنند. | زیرسازی قبل از تولید و ارسال قطعات نهایی شود. |
| نگهداری و قیمت | متریال, ابعاد, پانچ, موتور, ریل, بسته بندی, نصب و خدمات تعمیر بر قیمت سفارش اثر می گذارند. | پیشنهادها را با مشخصات فنی یکسان مقایسه کنید. |
اطلاعات تماس


کاربردها و مزیت های کرکره برقی تیغه پانچ
تیغه پانچ برای پروژه ای کاربرد دارد که پوشش کامل ورودی مطلوب نیست و عبور نور, هوا یا دید محدود باید حفظ شود. در مرحله انتخاب, میزان تهویه, سطح حریم, ارزش کالا, عرض دهانه و تعداد تردد ثبت می شوند تا مدل تمام پانچ, نیمه پانچ یا ترکیبی تعیین گردد. فروشگاه به نمایش ویترین اهمیت بیشتری می دهد, اما پارکینگ به گردش هوا و ایمنی عبور خودرو نیاز دارد. انبار ممکن است پانچ ریزتر بخواهد تا دید محدود شود و فضای تجاری داخلی به حرکت کم صدا اولویت دهد. انتخاب درصد پانچ بدون توجه به مقاومت تیغه می تواند پایداری پرده را کاهش دهد؛ به همین دلیل فرم سوراخ ها, فاصله میان آن ها و ساختار اصلی پروفیل باید هم زمان بررسی شوند. نتیجه مناسب از هماهنگی تیغه, موتور, ریل و روش نصب به دست می آید.
مدل تمام پانچ برای نور و تهویه بیشتر
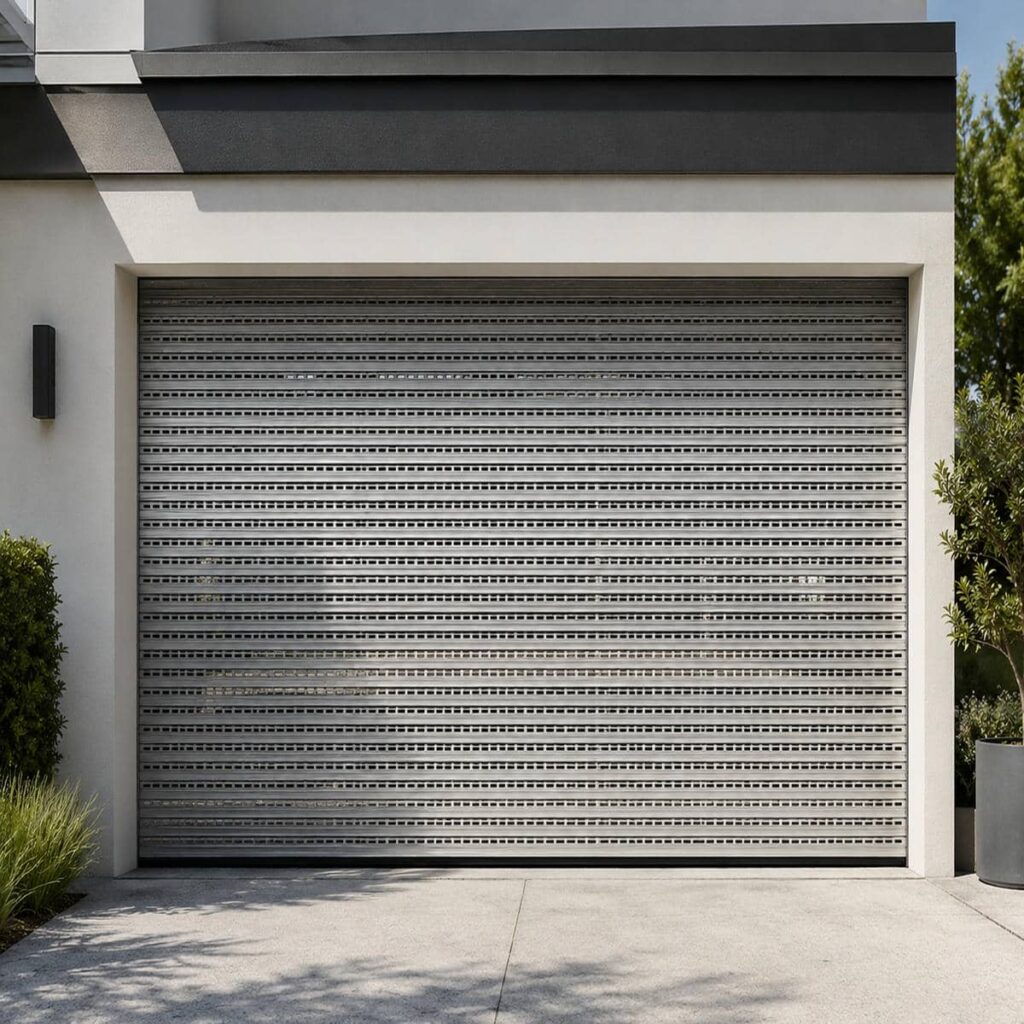
در مدل تمام پانچ, بخش عمده سطح تیغه دارای سوراخ های منظم است و جریان هوا نسبت به تیغه بسته راحت تر عبور می کند. این طرح برای پارکینگ سرپوشیده, ورودی داخلی مرکز تجاری یا فروشگاهی که نور ویترین باید پس از بسته شدن حفظ شود کاربرد دارد. پیش از سفارش, شکل و تراکم سوراخ ها روی نمونه واقعی بررسی می شوند تا میزان دید و نور با انتظار مشتری هماهنگ باشد. پانچ بسیار درشت ممکن است حریم را کاهش دهد و پانچ بیش از حد متراکم نیز هدف تهویه را محدود کند؛ محاسبه سطح باز, تصمیم دقیق تری ایجاد می کند.
تیغه تمام پانچ در دهانه عریض باید از نظر مقاومت مقطع و خمش کنترل شود. برداشتن سطح زیادی از پروفیل بدون تقویت مناسب می تواند تیغه را در برابر فشار جانبی ضعیف کند. استفاده از آلیاژ یا ورق متناسب, کپس مقاوم و ریل عمیق راه کنترل این مشکل است. وزن نهایی نیز پس از عملیات پانچ محاسبه می شود تا موتور توبلار یا ساید درست انتخاب گردد. در مرحله تحویل, پرده چند بار حرکت داده می شود و صدای تماس سوراخ ها, تراز تیغه و نحوه جمع شدن روی شفت بررسی خواهد شد.
مدل نیمه پانچ برای حفظ حریم
مدل نیمه پانچ معمولاً دارای بخش بسته در پایین یا بالا و ناحیه مشبک در میانه پرده است. این ساختار برای فروشگاهی مناسب است که می خواهد کالاها دیده شوند, اما صندوق یا قسمت پایین ویترین پوشیده بماند. محل شروع و پایان پانچ باید پیش از تولید بر اساس ارتفاع دید مشخص شود. سفارش بدون نقشه می تواند بخش مشبک را در موقعیتی قرار دهد که با قفسه یا نورپردازی هماهنگ نباشد. ثبت ابعاد دقیق هر ناحیه در چک لیست ساخت, از تغییرات پس از مونتاژ جلوگیری می کند.
ترکیب تیغه بسته و پانچ شده ممکن است توزیع وزن پرده را تغییر دهد, به خصوص اگر از متریال یا ضخامت های متفاوت استفاده شود. برای پیشگیری از حرکت نامتعادل, همه بخش ها باید با قلاب ها و کپس های سازگار ساخته شوند. موتور و شفت نیز بر پایه وزن کل انتخاب می شوند, نه فقط بخش پانچ دار. در زمان نصب, راستای ردیف های سوراخ و اتصال میان نواحی بسته و مشبک کنترل می شود تا ظاهر پرده یکپارچه بماند. این مدل در مقایسه با تمام پانچ, تعادل بیشتری میان دید, تهویه و حریم ایجاد می کند.
کاربرد در فروشگاه, پارکینگ و انبار
فروشگاه پوشاک یا لوازم دیجیتال می تواند با تیغه پانچ, نور ویترین و مشاهده محدود محصولات را پس از تعطیلی حفظ کند. در این کاربری, رنگ, نظم سوراخ ها و صدای حرکت اهمیت زیادی دارد. استفاده از نوار مویی داخل ریل و کپس دقیق, صدای تماس را کاهش می دهد. اگر سوراخ ها پس از رنگ کاری دارای لبه پوشش نداده باشند, احتمال خوردگی یا افت ظاهر بیشتر می شود؛ کنترل پوشش داخل پانچ ها پیش از بسته بندی, این ایراد را کاهش می دهد و نتیجه تمیزتری به نمای فروشگاه می بخشد.
در پارکینگ, جریان هوا و تخلیه گرما اهمیت دارد و مدل پانچ دار نسبت به تیغه بسته عملکرد مناسب تری ایجاد می کند. با این حال, مسیر خودرو به فتوسل, فلاشر و تنظیم سرعت نیاز دارد تا پرده با مانع برخورد نکند. انبار نیز ممکن است به پانچ ریز و بخش بسته بیشتر نیاز داشته باشد تا دید کالا محدود شود. انتخاب یک طرح ثابت برای همه این فضاها مناسب نیست؛ بازدید و ثبت شرایط استفاده, امکان تعیین متریال, تراکم, موتور و سطح ایمنی مناسب هر پروژه را فراهم می کند.
- مدل تمام پانچ برای تهویه بیشتر و طرح نیمه پانچ برای حریم بالاتر مناسب است.
- درصد سطح باز باید همراه با مقاومت تیغه محاسبه شود.
- محل ناحیه پانچ شده پیش از تولید روی نقشه مشخص گردد.
- پارکینگ پرتردد به فتوسل و فلاشر نیاز دارد.
- پوشش داخل سوراخ ها در کنترل کیفیت بررسی شود.
متریال, ساختار و اجزای تیغه پانچ
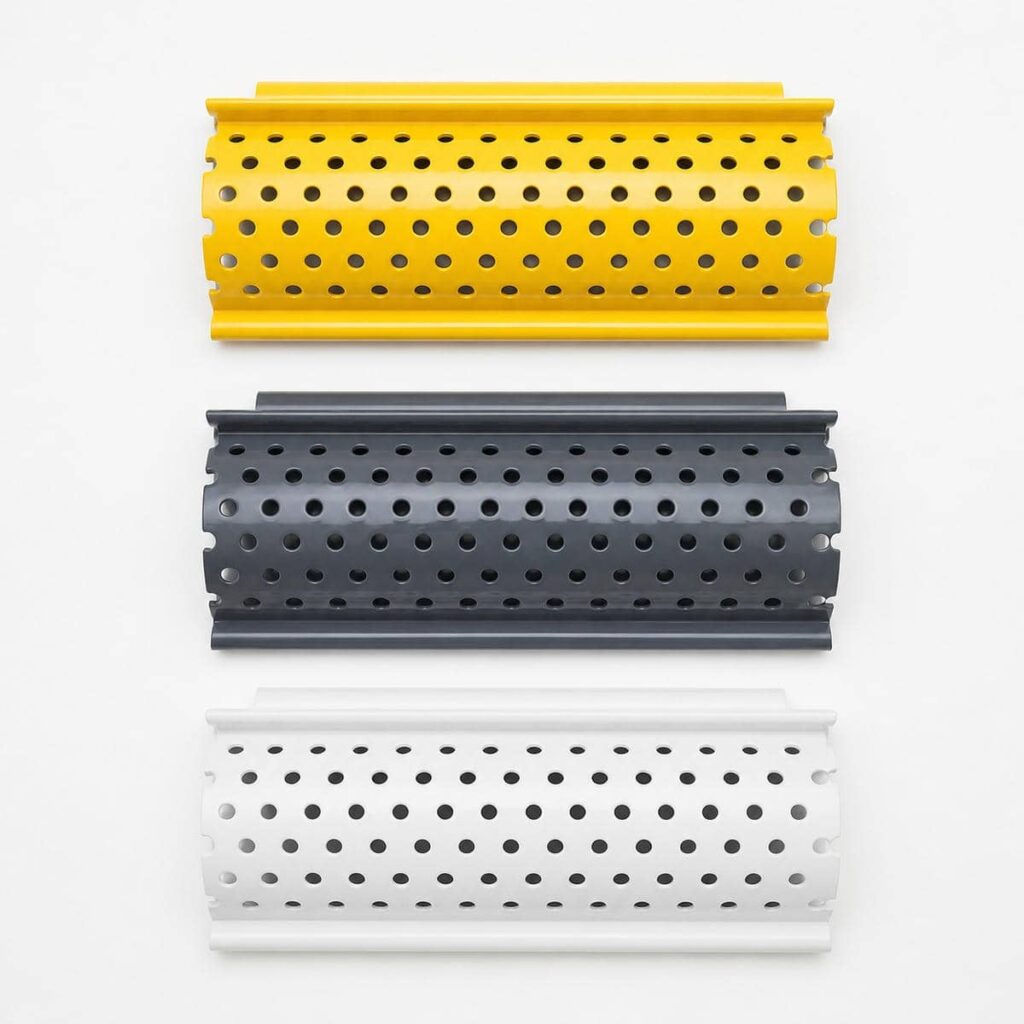
تیغه پانچ پس از سوراخ کاری بخشی از سطح پیوسته خود را از دست می دهد, بنابراین کیفیت متریال و فاصله سوراخ ها مستقیماً بر مقاومت آن اثر دارند. آلومینیوم اکسترود وزن کمتری دارد و در برابر رطوبت نگهداری ساده تری ارائه می کند, در حالی که فولاد پانچ شده برای بعضی دهانه های مقاوم تر قابل استفاده است و به پوشش دقیق تری نیاز دارد. قلاب اتصال, کپس جانبی, ریل, شفت و موتور باید با ضخامت تیغه هماهنگ باشند. سوراخ کاری نامنظم می تواند لبه تیز, موج سطح یا اختلاف ردیف ایجاد کند؛ کنترل قالب پانچ و نمونه اولیه این مشکلات را پیش از تولید کامل مشخص می سازد. بسته بندی نیز باید مانع برخورد مستقیم تیغه ها شود تا رنگ و فرم سوراخ ها هنگام ارسال آسیب نبینند.
آلومینیوم اکسترود و فولاد پانچ شده
تیغه آلومینیومی اکسترود برای فروشگاه و پارکینگ به دلیل وزن کنترل شده و مقاومت طبیعی در برابر زنگ زدگی کاربرد زیادی دارد. با این حال, آلیاژ ضعیف یا دیواره نازک ممکن است پس از پانچ استحکام کافی نداشته باشد. بررسی مقطع, وزن تقریبی و کیفیت قلاب ها قبل از سفارش, راه تشخیص دقیق تری از ظاهر سطح است. سوراخ ها باید بدون ترک و تغییر شکل اطراف لبه تولید شوند. نمونه ای که در حاشیه پانچ موج دارد, هنگام رول شدن می تواند صدا یا اصطکاک بیشتری ایجاد کند.
فولاد پانچ شده وزن و مقاومت متفاوتی ایجاد می کند و برای محیط مرطوب به گالوانیزه یا پوشش صنعتی مناسب نیاز دارد. اگر محل سوراخ ها پس از پانچ به طور کامل رنگ نشوند, زنگ زدگی از لبه ها آغاز می شود. کنترل پوشش داخل سوراخ ها و ترمیم خراش های حمل, از گسترش خوردگی جلوگیری می کند. وزن بیشتر فولاد نیز باید در انتخاب موتور, شفت و صفحه پلیت لحاظ شود. استفاده از موتور سبک برای پرده فولادی می تواند فشار حرارتی و خرابی زودهنگام گیربکس را افزایش دهد.
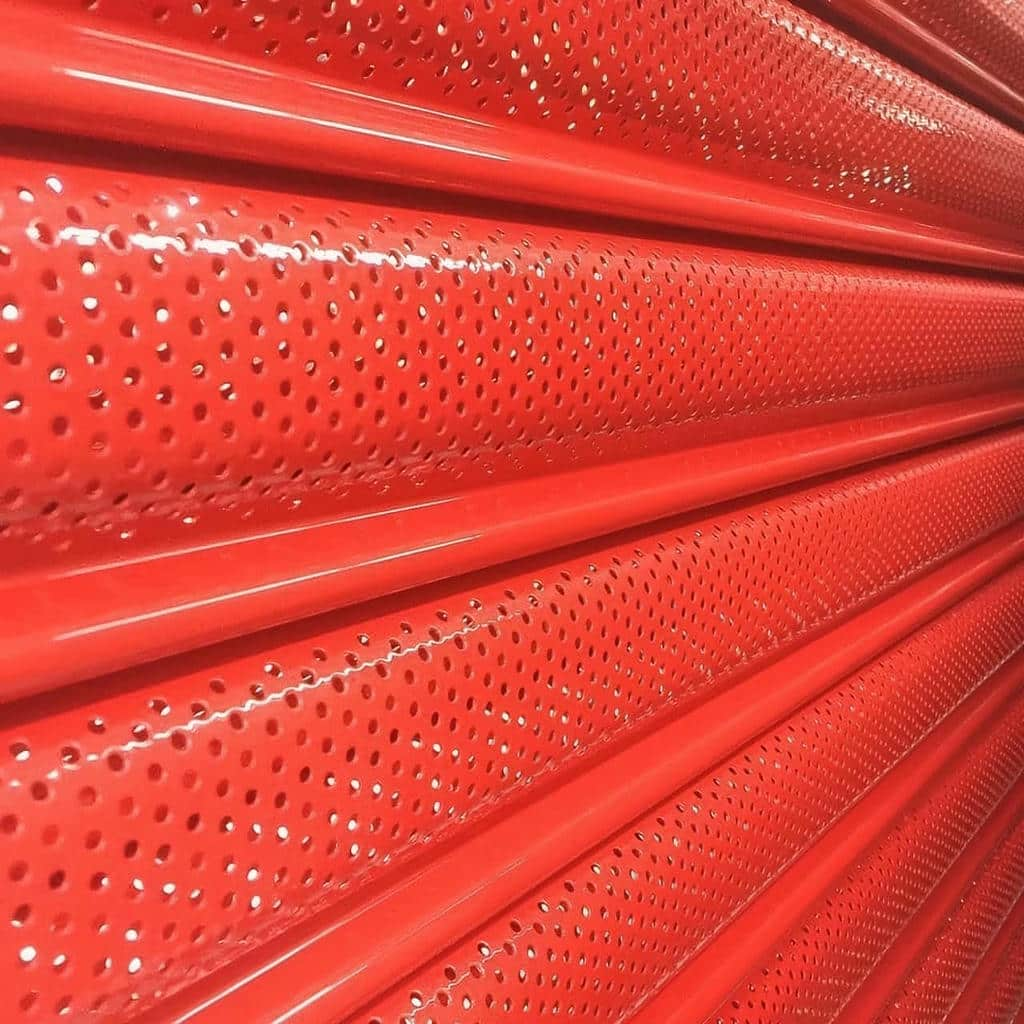
فرم سوراخ ها و کیفیت عملیات پانچ
سوراخ گرد, بیضی, مستطیلی یا طرح های ریز شبکه ای ظاهر متفاوتی ایجاد می کنند و مقدار سطح باز آن ها یکسان نیست. فرم باید با نوع متریال و فاصله از لبه تیغه هماهنگ باشد تا ترک یا پارگی ایجاد نشود. قالب فرسوده ممکن است لبه پلیسه دار تولید کند و این پلیسه ها هنگام شست وشو یا حرکت پرده مشکل ساز شوند. کنترل نمونه اول تولید, کیفیت برش و نظم ردیف ها را مشخص می کند. فاصله یکسان میان سوراخ ها نیز ظاهر حرفه ای تری در نمای نهایی ایجاد خواهد کرد.
تراکم پانچ باید در تمام طول تیغه ثابت باشد, مگر اینکه طرح سفارشی ناحیه بندی شده باشد. اختلاف در تعداد یا محل سوراخ ها پس از مونتاژ به وضوح دیده می شود و اصلاح آن دشوار است. شماره گذاری تیغه ها و کنترل الگوی تولید, از جابه جایی قطعات هنگام بسته بندی و نصب جلوگیری می کند. برای طرح نیمه پانچ, نقطه شروع سوراخ کاری در همه تیغه ها باید یکسان باشد. این هماهنگی باعث می شود خطوط افقی پرده پس از نصب منظم و مطابق نقشه باقی بمانند.
کپس, ریل, شفت و موتور
کپس های جانبی تیغه را داخل ریل هدایت می کنند و باید با ضخامت پروفیل سازگار باشند. کپس کوچک باعث لقی و ضربه جانبی می شود و نمونه بزرگ اصطکاک ایجاد می کند. ریل عمیق مجهز به نوار مویی, حرکت نرم تری فراهم می سازد و برای دهانه عریض مهار بهتری ایجاد می کند. فاصله دو ریل در تمام ارتفاع باید یکسان باشد. انحراف جزئی می تواند پرده را به یک طرف بکشد و به قلاب های تیغه فشار وارد کند.
موتور توبلار برای پرده سبک و تردد محدود قابل استفاده است, اما موتور ساید برای وزن بالاتر یا چرخه کاری بیشتر دسترسی تعمیراتی مناسبی دارد. قطر شفت باید از روی وزن و طول دهانه تعیین شود تا در میانه خم نشود. پس از نصب, حدود حرکتی موتور با وزن کامل پرده تنظیم می شوند. تست چند چرخه ای, دمای موتور, صدای رول و تعادل حرکت را مشخص می کند. خلاص کن دستی و فتوسل نیز پیش از تحویل جداگانه آزمایش خواهند شد.
- متریال تیغه باید پس از پانچ همچنان مقاومت کافی داشته باشد.
- لبه سوراخ ها بدون پلیسه, ترک و پوشش ناقص باشند.
- الگوی پانچ در همه تیغه ها مطابق نقشه تولید شود.
- کپس و ریل از نظر ابعاد با تیغه هماهنگ باشند.
- موتور و شفت بر پایه وزن نهایی پرده انتخاب گردند.
انتخاب مدل, اندازه گیری و نصب کرکره پانچ
فرآیند انتخاب از اندازه گیری دهانه و تعیین هدف پانچ آغاز می شود. عرض در چند نقطه, ارتفاع آزاد, فضای رول, محل موتور, شیب کف و مسیر کابل ثبت می شوند. سپس مشخص می گردد که مشتری به نور بیشتر, تهویه, دید ویترین یا ترکیبی از این نیازها احتیاج دارد. نصب داخل دهانه ظاهر جمع تری دارد, اما ریل ها عرض مفید را کاهش می دهند؛ اجرای روی نما فضای عبور بیشتری حفظ می کند و به کاور و اتصال متفاوتی نیاز دارد. پس از تأیید طرح, رنگ, تراکم, موتور و تجهیزات ایمنی وارد چک لیست سفارش می شوند. این ثبت دقیق از تغییر محل پانچ, اختلاف رنگ یا انتخاب سمت اشتباه موتور هنگام تولید جلوگیری می کند و زمان اجرای نهایی را کاهش می دهد.
انتخاب میان نه مدل تیغه پانچ
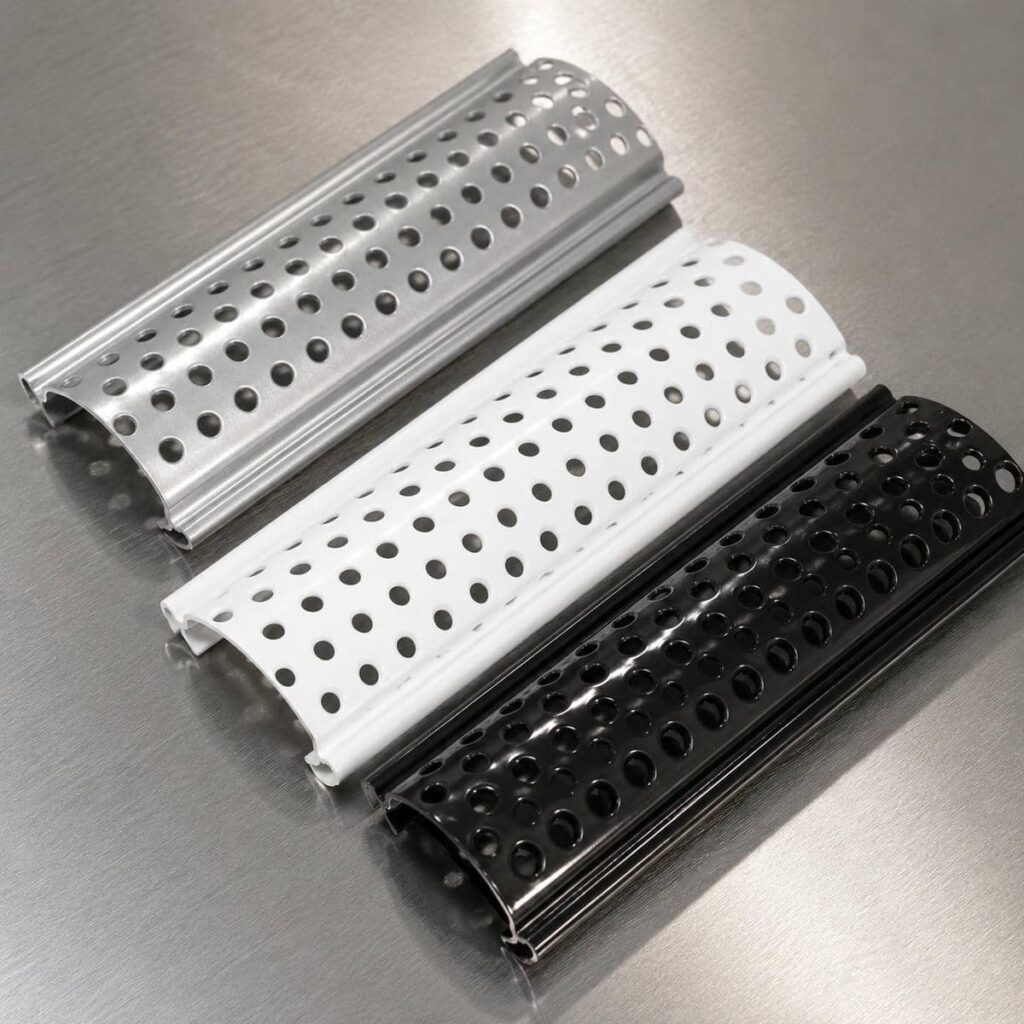
مدل پانچ ریز, پانچ متوسط, پانچ درشت, پانچ گرد و پانچ بیضی, پنج انتخاب برای تغییر میزان دید و ظاهر هستند. پانچ ریز حریم بیشتری ایجاد می کند و مدل درشت هوا و نور بیشتری عبور می دهد. سوراخ گرد ظاهر ساده تری دارد, در حالی که طرح بیضی می تواند نمای کشیده تری بسازد. انتخاب فقط بر اساس تصویر ممکن است مقدار واقعی سطح باز را نشان ندهد؛ مشاهده نمونه فیزیکی یا الگوی دقیق, تصمیم مطمئن تری برای سفارش فراهم می کند.
مدل نیمه پانچ پایین بسته, نیمه پانچ بالا بسته, پانچ ترکیبی رنگی و تیغه پانچ تقویت شده, چهار گزینه دیگر هستند. طرح پایین بسته برای محافظت از بخش نزدیک کف کاربرد دارد و مدل بالا بسته می تواند تابش یا دید بخش فوقانی را محدود کند. نمونه رنگی با قاب و نمای پروژه هماهنگ می شود و مدل تقویت شده برای عرض بیشتر ساختار مقاوم تری دارد. وزن و استحکام هر مدل باید جداگانه محاسبه شود تا موتور و ریل بر اساس ظاهر مشترک انتخاب نشوند.
اندازه گیری دهانه و آماده سازی زیرسازی
عرض دهانه در پایین, میانه و بالا ممکن است متفاوت باشد و ثبت یک اندازه می تواند موجب گیرکردن پرده یا فاصله زیاد ریل شود. کوچک ترین عرض, میزان انحراف و وضعیت ستون ها باید در نقشه درج شوند. ارتفاع رول نیز همراه با شفت, موتور و کاور بررسی می شود. تابلو, چراغ, دوربین یا سقف کاذب ممکن است فضای نصب را محدود کنند. شناسایی این موانع پیش از ساخت, از کوتاه کردن تیغه ها یا جابه جایی تجهیزات پس از تحویل جلوگیری خواهد کرد.
زیرسازی باید به ستون یا بخش باربر متصل شود و قاب تزئینی به تنهایی برای تحمل وزن پرده کافی نیست. پروفیل کشی, صفحه پلیت و محل پیچ های مهاری پیش از ارسال قطعات آماده می شوند. مسیر برق و کابل فتوسل نیز باید از آب, ضربه و دسترسی غیرمجاز دور باشد. جهت رول و سمت موتور با توجه به فضای سرویس مشخص می شوند. آماده سازی کامل محل, زمان توقف فروشگاه یا پارکینگ را در روز نصب کاهش می دهد و امکان اجرای منظم تری فراهم می سازد.
نصب, تنظیم و عیب یابی اولیه
ریل ها پیش از مونتاژ پرده شاقول و موازی نصب می شوند و شفت روی صفحه های هم تراز قرار می گیرد. تیغه ها به ترتیب الگوی پانچ مونتاژ می شوند تا ردیف سوراخ ها جابه جا نشوند. اتصال پرده به شفت در چند نقطه انجام می گیرد تا وزن یکنواخت توزیع شود. حرکت دستی اولیه, گیر مکانیکی یا فشار بیش از حد ریل را پیش از روشن شدن موتور مشخص می کند. سپس تیغه انتهایی, لاستیک کف و تجهیزات کنترل نصب خواهند شد.
حرکت کج معمولاً از ریل ناموازی, شفت خمیده یا اتصال نامتوازن ناشی می شود. صدای ساییدگی می تواند به پلیسه سوراخ ها, کپس ناسازگار یا نوار مویی آسیب دیده مربوط باشد. عیب یابی از مسیر مکانیکی آغاز و سپس مدار فرمان و موتور بررسی می شود. پس از تنظیم حد بالا و پایین, فتوسل, ریموت و خلاص کن دستی تست خواهند شد. ثبت نتیجه کنترل نهایی, احتمال بازگشت برای تنظیمات اولیه و توقف ناخواسته را کاهش می دهد.
- نه مدل پانچ بر اساس سطح دید, هوا و حریم مقایسه شوند.
- عرض دهانه در چند نقطه اندازه گیری گردد.
- محل پانچ و ترتیب تیغه ها در نقشه ساخت ثبت شود.
- زیرسازی و مسیر برق پیش از ارسال آماده باشند.
- عیب یابی نصب از ریل, کپس و شفت آغاز شود.
قیمت, سفارش و خدمات ایمن سازی
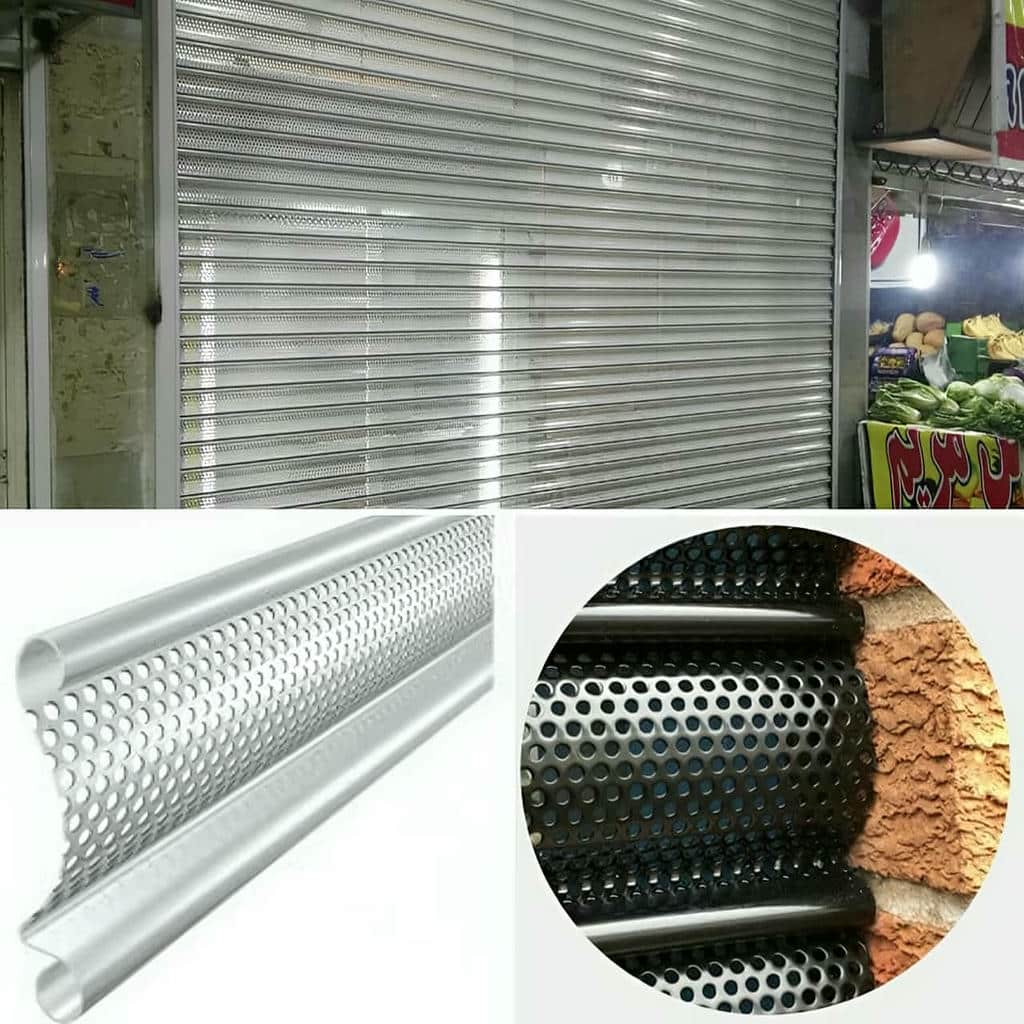
قیمت کرکره تیغه پانچ از ابعاد, جنس تیغه, تراکم سوراخ ها, رنگ, موتور, شفت, ریل و روش نصب تأثیر می گیرد. دو پرده هم اندازه ممکن است به دلیل تفاوت در سطح پانچ, متریال و تعداد تردد مشخصات یکسانی نداشته باشند. سفارش مدل فولادی با موتور ساید از نظر وزن و قطعات با تیغه آلومینیومی سبک متفاوت است. ایمن سازی پیش از ارائه پیشنهاد, تصویر محل, ابعاد اولیه, نوع کاربری و میزان نور یا تهویه موردنیاز را دریافت می کند. پس از بازدید, نقشه پانچ, زیرسازی و تجهیزات ایمنی قطعی می شوند. این روش باعث می شود خرید فقط بر اساس ظاهر انجام نشود و مراحل تولید, بسته بندی, ارسال, نصب و تحویل با اطلاعات مشترک پیش بروند.
عوامل مؤثر بر قیمت سفارش
جنس آلومینیوم یا فولاد, ضخامت پروفیل و درصد پانچ مقدار متریال و وزن پرده را تغییر می دهند. عملیات پانچ سفارشی, الگوی ترکیبی و رنگ خاص نیز فرآیند تولید متفاوتی دارند. افزایش وزن به موتور, شفت و ریل مقاوم تری نیاز پیدا می کند. برای مقایسه پیشنهادها باید مشخص شود هر گزینه از چه تیغه, موتور و تجهیزات ایمنی استفاده می کند. بررسی فقط مساحت دهانه, تفاوت میان مدل سبک و تقویت شده را نشان نمی دهد.
زیرسازی, کاور رول, فتوسل, فلاشر, برق اضطراری و قفل نیز بر مشخصات سفارش اثر دارند. نصب داخل دهانه با اجرای بیرونی از نظر مقدار ریل و پوشش یکسان نیست. دسترسی دشوار, ارتفاع محل و محدودیت زمان فعالیت مجموعه می توانند برنامه نصب را تغییر دهند. استعلام پس از اندازه گیری نهایی, نتیجه دقیق تری از اعلام ابعاد تقریبی دارد. تعیین قطعات ضروری پیش از خرید, از افزایش هزینه یا حذف تجهیزات لازم جلوگیری می کند.
مراحل سفارش, تولید و ارسال
ثبت سفارش با ارسال تصویر, ابعاد تقریبی, نوع کاربری و طرح پانچ موردنظر آغاز می شود. سپس نمونه متریال, شکل سوراخ, تراکم, رنگ و نوع موتور انتخاب خواهند شد. اندازه گیری نهایی برای تعیین عرض ساخت, ارتفاع رول و محل نصب انجام می گیرد. نقشه پانچ باید پیش از تولید تأیید شود تا محل بخش بسته و مشبک تغییر نکند. پس از ثبت مشخصات, عملیات برش, پانچ, پوشش و کنترل کیفیت آغاز خواهد شد.
تیغه های پانچ شده برای ارسال با جداکننده و روکش بسته بندی می شوند تا لبه ها و رنگ آسیب نبینند. قطعات موتور, مدار فرمان و ریموت جداگانه محافظت خواهند شد. پیش از بارگیری, تعداد تیغه, ترتیب طرح, طول ریل و سمت موتور کنترل می شود. هماهنگی زمان ارسال با آماده بودن زیرسازی, از انبارش طولانی محصول جلوگیری می کند. پس از نصب, تست عملکرد و آموزش روش نظافت و استفاده اضطراری انجام خواهد شد.
نگهداری, تعمیر و انتخاب هوشمندانه
گردوغبار ممکن است داخل سوراخ ها و ریل جمع شود و ظاهر یا حرکت پرده را تحت تأثیر قرار دهد. نظافت با شوینده ملایم و ابزار نرم, پوشش رنگ را بهتر حفظ می کند. فشار مستقیم آب روی موتور و مدار فرمان مناسب نیست. صدای غیرعادی, حرکت کج یا توقف میان مسیر باید سریع بررسی شود؛ ادامه استفاده می تواند کپس, تیغه و موتور را بیشتر آسیب بزند. سرویس دوره ای, هزینه تعمیرات گسترده را کاهش می دهد.
در تعمیر, ابتدا ریل, کپس, تیغه, شفت و تیغه انتهایی کنترل می شوند و سپس موتور و برد آزمایش خواهند شد. تعویض مستقیم موتور بدون رفع گیر مکانیکی می تواند خرابی را تکرار کند. خدمات ایمن سازی شامل تنظیم, تأمین قطعه سازگار و بررسی تجهیزات ایمنی است. انتخاب هوشمندانه زمانی شکل می گیرد که مدل پانچ, هزینه نگهداری, دسترسی به قطعات و شرایط استفاده پیش از خرید هم زمان ارزیابی شوند.
- استعلام سفارش بر اساس جنس, پانچ, موتور و روش نصب انجام شود.
- نقشه الگوی سوراخ ها پیش از تولید تأیید گردد.
- بسته بندی از لبه پانچ و پوشش رنگ محافظت کند.
- تعمیر پس از بررسی مکانیکی و برقی انجام شود.
- انتخاب هوشمندانه شامل هزینه نگهداری و خدمات نیز هست.
مدل مناسب به میزان نور, تهویه, دید, عرض دهانه و تعداد تردد وابسته است. پانچ ریز حریم بیشتری ایجاد می کند و پانچ درشت عبور هوا و نور را افزایش می دهد. طرح نیمه پانچ برای ترکیب بخش بسته و مشبک کاربرد دارد. پیش از خرید, متریال, وزن پرده, موتور, ریل و محل قرارگیری ناحیه پانچ شده باید با شرایط پروژه هماهنگ شوند.
قیمت به ابعاد, جنس آلومینیوم یا فولاد, ضخامت تیغه, تراکم و فرم پانچ, رنگ, موتور, شفت و ریل وابسته است. زیرسازی, فتوسل, کاور, بسته بندی و شرایط نصب نیز مؤثر هستند. دو سفارش هم اندازه ممکن است طرح و تجهیزات متفاوتی داشته باشند. اندازه گیری نهایی و تأیید نقشه پانچ, مبنای دقیق تری برای استعلام فراهم می کند.
پانچ ریز دید کمتری ایجاد می کند و برای فضای نیازمند حریم مناسب تر است. پانچ درشت هوا و نور بیشتری عبور می دهد و برای پارکینگ یا ویترین کاربرد دارد. انتخاب باید با سطح امنیت و مقاومت تیغه هماهنگ شود. افزایش سطح باز بدون توجه به ساختار پروفیل می تواند استحکام را کاهش دهد, بنابراین متریال و فاصله سوراخ ها نیز بررسی می شوند.
موتور توبلار برای پرده سبک و تردد محدود مناسب است, در حالی که موتور ساید برای وزن یا چرخه کاری بیشتر استفاده می شود. وزن پرده پس از تعیین جنس, درصد پانچ و تیغه انتهایی محاسبه خواهد شد. انتخاب موتور فقط از روی عرض دهانه دقیق نیست. شفت, یاتاقان و صفحه پلیت نیز باید با وزن و توان موتور هماهنگ باشند.
محل بخش بسته و پانچ شده ابتدا روی نقشه تعیین می شود و تیغه ها بر اساس ترتیب مشخص تولید خواهند شد. هنگام مونتاژ, شماره و راستای قطعات کنترل می شوند تا خطوط پانچ جابه جا نشوند. ریل, شفت و موتور مانند مدل کامل نصب می شوند, اما توزیع وزن نیز بررسی خواهد شد. پس از تنظیم, حرکت پرده و ظاهر ناحیه ترکیبی در چند چرخه آزمایش می شود.
حرکت نامتقارن, صدای ساییدگی, شکست کپس, تغییر شکل تیغه, توقف میان مسیر و عملکرد نامنظم فتوسل نشانه نیاز به بررسی هستند. ادامه استفاده می تواند آسیب را به موتور یا ریل منتقل کند. عیب یابی ابتدا از اجزای مکانیکی آغاز می شود و سپس مدار فرمان بررسی خواهد شد. ارائه تصویر و شرح دقیق خطا, ثبت درخواست تعمیر را سریع تر و تأمین قطعه را دقیق تر می کند.
جمع بندی
کرکره برقی تیغه پانچ برای فروشگاه, پارکینگ, انبار و ورودی تجاری امکان کنترل نور, هوا و دید را فراهم می کند و با طرح های تمام پانچ, نیمه پانچ, ریز, درشت, گرد, بیضی و ترکیبی قابل سفارش است. کیفیت متریال, نظم سوراخ ها, پوشش رنگ, کپس, ریل, شفت و موتور باید به صورت یک مجموعه بررسی شوند. مدل آلومینیومی وزن کمتری دارد و نمونه فولادی شرایط حفاظتی و نگهداری متفاوتی ایجاد می کند. قیمت نهایی به ابعاد, جنس, درصد پانچ, تجهیزات ایمنی, زیرسازی, بسته بندی, ارسال و نصب وابسته است. ایمن سازی با دریافت تصویر محل و تنظیم چک لیست فنی, مراحل انتخاب طرح تا تحویل را هماهنگ می کند. برای دریافت مشاوره, ثبت سفارش, زمان بندی اجرا یا استعلام قیمت روز, ابعاد دهانه و هدف استفاده را اعلام کنید تا هماهنگیی دقیق میان مدل تیغه, موتور, میزان پانچ و روش نصب انجام شود.
سفارش تیغه کرکره برقی برای کارخانه با بازدید کوتاه شروع شد. تیم نصب درباره نوع تیغه و ریل کرکره توضیح داد و در پایان یو پی اس (UPS) را تست کرد.
کار تیغه کرکره برقی برای محیط کار تحویل شد؛ خروجی کار مرتب درآمد. هماهنگی درباره نحوه هماهنگی هم مطابق چیزی بود که قبل از اجرا گفته شد.
برای انبار چند نمونه تیغه کرکره برقی دیده بودیم. چیزی که باعث شد انتخاب کنیم, توضیح روشن درباره نوع تیغه و اجرای تمیز ریل کرکره بود.
در ویترین بعد از نصب تیغه کرکره, تفاوت اصلی را در عرض دهانه دیدیم. تیم اجرا موتور ساید یا توبلار را همان روز کنترل کرد و تحویل کار برایمان قابل قبول بود.
برای کارخانه, اول عکس محل را فرستادیم و بعد سفارش تیغه کرکره برقی نهایی شد. اندازه گیری و نوع تیغه دقیق بود, ریل کرکره هم موقع نصب دوباره چک شد.
سفارش کرکره اتوماتیک برای انبار با بازدید کوتاه شروع شد. تیم نصب درباره ریل کرکره و چشمی ایمنی توضیح داد و در پایان نوع تیغه را تست کرد.
چند روزی از نصب تیغه کرکره برقی برای واحد گذشته؛ خروجی کار مرتب درآمد و از نظر پیگیری بعد از تحویل فعلاً مشکلی ندیدیم.